煤炭、焦炭及矿石物理测试
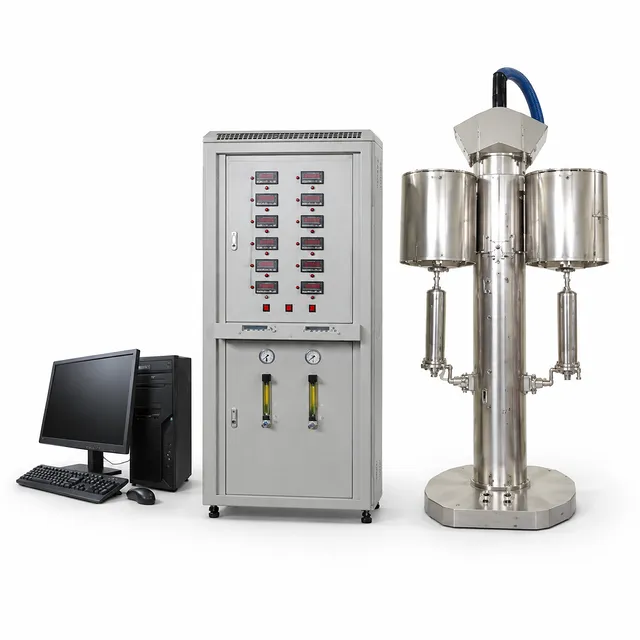
双炉全自动焦炭反应性及反应后强度测定仪
货号 : KT-JTA
价格根据 规格和定制情况变动
- 温度控制精度
- 1100°C ± 3°C (最高工作温度 1250°C)
- 等温恒温区
- > 300 mm (三个独立加热区)
- 气体流量调节及精度
- 质量流量控制器 (0–10 L/min N2/CO2, ±1.5% F.S.)
运输:
联系我们 获取运输详情 享受 准时发货保证.
为什么选择我们
简易的订购流程、优质的产品和专业的支持,助力您的业务成功。
产品概述
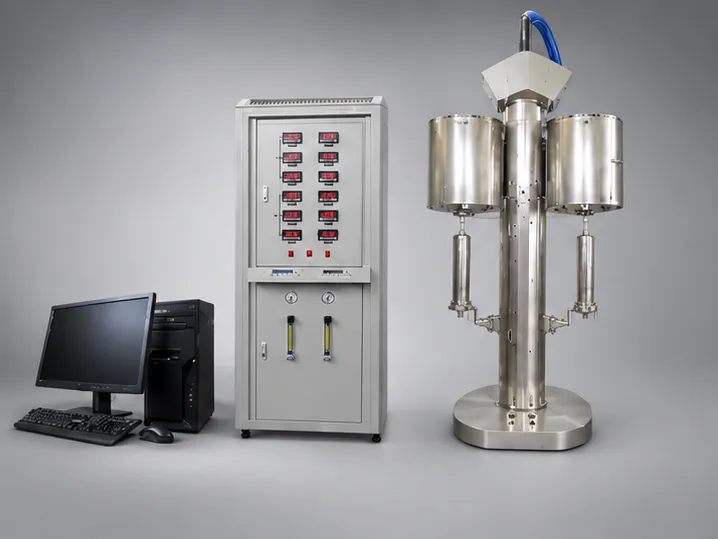
该双炉全自动焦炭反应性及反应后强度测试系统为测定焦炭反应性指数(CRI)和焦炭反应后强度(CSR)提供了一套集成化、高精度的分析解决方案。该装置旨在满足并超越包括 GB/T 4000-2017 和 BS ISO 18894:2006 在内的国际和国家冶金测试标准的严格参数要求,配备了由高耐用性嵌入式加热元件驱动的双独立炉膛,专为超过 2,000 次热循环的连续工业运行而设计。
该系统主要部署在钢铁制造厂、商品焦化厂、碳材料研究中心及第三方商业检测实验室,旨在促进冶金焦炭的高通量评估。每个炉膛既可独立运行以进行多样化的批次处理,也可同步运行以最大化测试容量,从而提供可操作的冶金数据,以在紧凑的生产计划下优化高炉焦炭装料性能及炼焦煤配比效率。
该装置采用故障安全的操作完整性设计,集成了自动滚珠丝杠机械升降机、双路气体切换歧管以及集成式安全废气焚烧系统。操作人员可在高达 1250°C 的严苛热环境下获得完全的测试可重复性,并辅以全面的硬件级超温和超压保护,从而保障实验室人员安全并最大化设备的长期正常运行时间。
主要特点
- 双独立炉膛架构:配置两个完全自主的加热炉,支持并行或独立运行,该设计使测试通量翻倍,并允许在相同或错开的时间表下进行同步评估。
- 三区精密等温控制:每个炉膛集成三个由 S 型工业 II 级热电偶驱动的独立管理加热区,建立了超过 300 毫米的扩展恒温区,超越了 GB/T 4000 和 ISO 18894 的要求。
- 双路气体切换与冗余:气体供应配置对氮气和二氧化碳均采用自动主备安排,若管路压力下降,系统会在 10 秒内自动切换至备用气瓶,确保反应化学过程不中断。
- 自动滚珠丝杠机械手:由工业级滚珠丝杠驱动的平稳、高精度底部装载机械传动装置,实现了免手动炉膛进入和测试后容器提取,消除了手动热暴露。
- 先进的质量流量调节:配备经校准的精密数字质量流量控制器 (MFC),在 0–10 L/min 范围内全量程精度达 ±1.5%,保持绝对的化学计量一致性并生成实时流量跟踪曲线。
- 集成式废气焚烧与通风:自动通风回路在测试启动时立即开启,将一氧化碳废气引入燃烧区进行处理后再排向室外,以保护实验室人员并确保空气安全。
- 全面的多级硬件保护:冗余安全电路可防止晶闸管 (SCR) 击穿、控制器故障、超压事件和热失控,防止加热元件、GH3044 高温合金反应器或陶瓷绝缘材料的结构损坏。
- 自动循环管理与冷却通知:工业 PLC 逻辑自动执行整个升温、CO2 预热、气氛切换和反应器卸载序列,一旦焦炭温度降至 100°C,即触发声音报警以启动转鼓阶段。
- 集成式 I 型转鼓:配套的 I 型机械转鼓装置具有 20 ± 0.5 rpm 的自动旋转跟踪功能,最多可精确运行 600 转,无需拆卸转鼓即可直接装卸。
- 高纯度气体增强能力:支持可选的二级气体净化模块,可将标准级工业 CO2 和 N2 原料升级为高纯度测试气体(约 99%),显著降低实验室的日常运营成本。
应用领域
| 应用 | 描述 | 主要优势 |
|---|---|---|
| 钢铁厂质量控制 | 对用于大型高炉作业的冶金焦炭原料进行持续评估。 | 通过验证 CRI 和 CSR 指标在装料前符合严格的热强度基准,防止高炉透气性下降。 |
| 商品炼焦煤配比 | 对炼焦煤配比方案、煤焦油沥青粘结剂及改性碳添加剂进行实证评估。 | 使碳化学工程师能够优化配方,在维持强制性焦炭质量的同时最大限度降低原料煤采购成本。 |
| 商品焦化厂认证 | 为供应国内外市场的商品焦炭生产商提供批次放行测试及分析证书 (COA) 生成。 | 确保快速、合规地满足 GB/T 4000-2017 和 BS ISO 18894:2006 国际商业标准。 |
| 碳与耐火材料研发 | 合成碳和预制石墨的热气化动力学研究及高温降解研究。 | 在独立的三个加热区提供高度可重复的热分布分析,并配有精确的实时气体流量遥测。 |
| 第三方检测实验室 | 对固体矿物燃料、铸造焦炭和特种碳还原剂进行大批量合同实验室测试。 | 通过自主双炉并行处理和自动化的无人值守反应器操作,实现样品产出最大化。 |
技术规格
| 系统子系统 | 参数描述 | 工程规格 (KT-JTA) |
|---|---|---|
| 型号名称 | 基础项目编号 | KT-JTA |
| 炉膛配置 | 运行架构 | 双炉设计;支持自主单炉或同步双炉运行 |
| 加热技术 | 电阻丝加热结构 | 集成式嵌入炉衬;平衡三相电源 |
| 炉膛使用寿命 | 运行耐久性 | 超过 2,000 次热测试循环 |
| 温度范围 | 最高工作温度 | 1250°C |
| 热均匀性 | 恒温区(等温) | > 300 mm(超过 GB/T 4000 的 >150 mm 要求;符合 BS ISO 18894:2006) |
| 热控制精度 | 稳态控制精度 | 1100°C ± 3°C(三个独立加热区) |
| 热电偶规格 | 测温元件 | 三点式 S 型热电偶,工业 II 级标准 |
| 热电偶套管 | 保护套管材料 | 高纯刚玉 |
| 加热程序 | 标准升温曲线 | 室温至 1100°C,升温速率 15°C/min;1100°C 等温保持 2 小时 |
| 气氛调节 | 流量控制机制 | 双数字质量流量控制器 (MFC),配备 2 根在线干燥管 |
| 气体流量范围 | 可调范围(N2 和 CO2) | 每通道 0 至 10 L/min 连续调节 |
| 气体流量精度 | 测量与输送精度 | ±1.5% 全量程 (F.S.) |
| 气体供应冗余 | 气瓶歧管布置 | 双路设置(1 用 1 备),适用于 N2 和 CO2(共 4 个气瓶) |
| 气体切换响应 | 自动故障切换持续时间 | 供气不足时 < 10 秒自动切换,并伴有声音报警 |
| 气体净化选项 | 可选二级净化器 | 将标准工业 N2 和 CO2 升级至约 99% 的气体纯度 |
| 反应容器 | 制造材料 | GH3044 高温镍基合金 |
| 反应器尺寸 | 内部几何形状 | 内径 Φ80 mm × 长度 580 mm |
| 处理机制 | 反应器装载/卸载 | 利用高精度滚珠丝杠的底部驱动机械手 |
| 无人值守操作 | 反应后弹出 | 循环结束后自动从炉内弹出;100°C 时冷却报警 |
| 机械转鼓单元 | I 型转鼓结构 | 集成式转鼓设计;无需拆卸转鼓即可装卸 |
| 转鼓几何形状 | 转鼓尺寸与壁厚 | Φ140 mm × 700 mm;壁厚 5 mm 至 6 mm |
| 转鼓速度与转数 | 旋转速度与循环计数 | 20 ± 0.5 rpm;总转数达 600 转时自动切断并计数 |
| 标准颗粒筛 | 圆孔孔径组 | Φ23 mm、Φ25 mm 和 Φ10 mm 圆孔测试筛(标准配置) |
| 可选颗粒筛 | 方孔孔径组 (ISO) | 19 mm、22.4 mm 和 10 mm 方孔测试筛(符合 ISO 测试) |
| 安全与通风 | 废气管理系统 | 自动通风启动;排气前进行热废气燃烧 |
| 系统保护 | 硬件联锁与故障安全 | 针对 SCR 击穿、控制器故障、超温、超压的双系统保护 |
| 软件界面 | PC 通信与分析 | 三区温度曲线和气体流量的实时记录;数据恢复和报告打印 |
| 电源输入 | 电源要求 | AC 380V,三相;7.5 kW(单炉)/ 15.0 kW(双炉总计) |
| 外部尺寸 | 系统物理占地面积 | 1400 mm (宽) × 900 mm (深) × 2000 mm (高) |
| 设备质量 | 净重 | 300 kg |
为什么选择本产品
- 专为高工业可用性设计:嵌入式加热元件额定寿命超过 2,000 次运行,且具备 10 秒内双路自动气体故障切换功能,消除了灾难性的测试中断和非计划内的实验室停机。
- 完全符合双重标准:严格按照 GB/T 4000-2017 和 BS ISO 18894:2006 设计,提供扩展恒温区(>300 mm),并包含针对国内和国际合规性的定制筛具选择。
- 毫不妥协的人员安全:全面的健康与安全工程——包括自动 CO 废气焚烧、自动底部装载滚珠丝杠提取以及双重硬件级失控保护——创造了一个安全的测试环境。
- 完善的测试自动化:从多区升温和气体化学计量转换,到测试后容器弹出、100°C 声音提示以及 600 转自动转鼓,大幅减少了人工操作点。
- 数据完整性与可追溯性:完整的 PC 集成提供上、中、下炉膛区域及气体质量流量指标的连续可视化,自动归档综合数据集,以备监管报告和审计之需。
立即联系我们的技术工程团队,索取详细的技术方案、预约应用咨询,或讨论定制化的实验室集成选项。
行业领军企业信赖之选
获取报价
我们的专业团队将在一个工作日内回复您。请随时与我们联系!
相关产品
实验室煤炭及颗粒物料制样用电动缩分机
这款电动缩分机专为精确制样而设计,提供连续水平往复切割、可调缩分比、强大的防尘密封以及针对煤炭、矿石和最大粒径为13毫米的散装颗粒物料的代表性缩分功能。