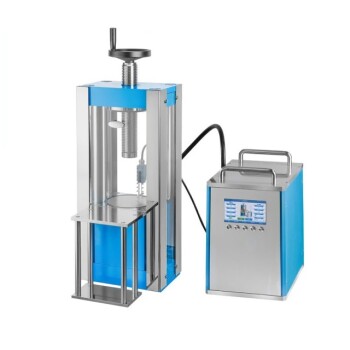
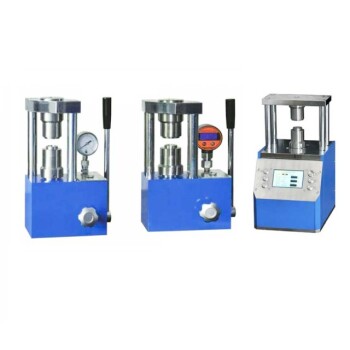
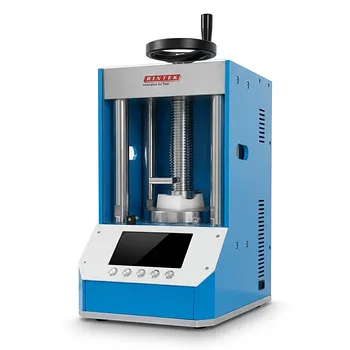
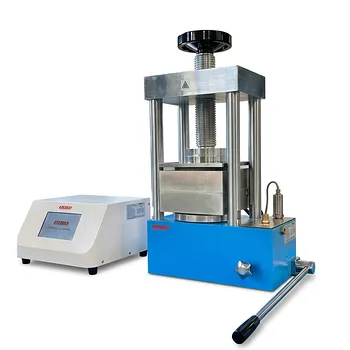
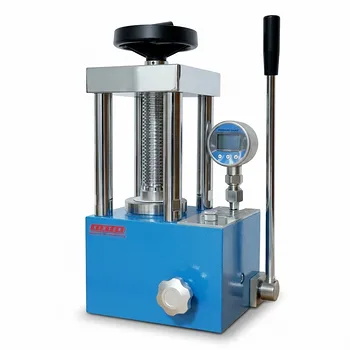
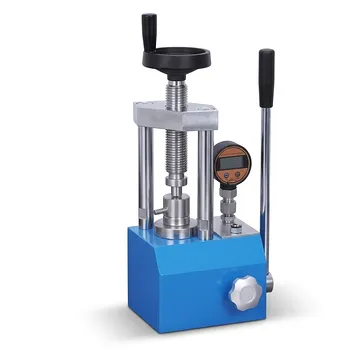
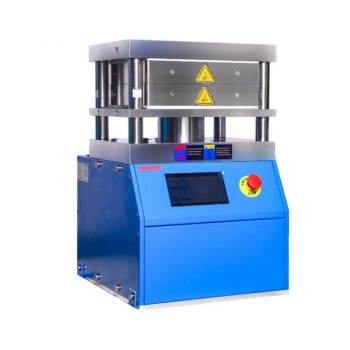
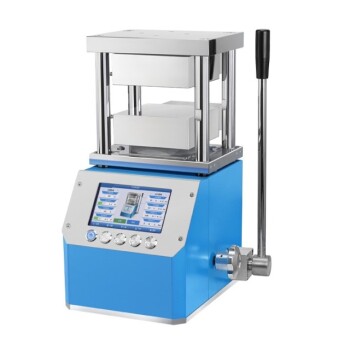
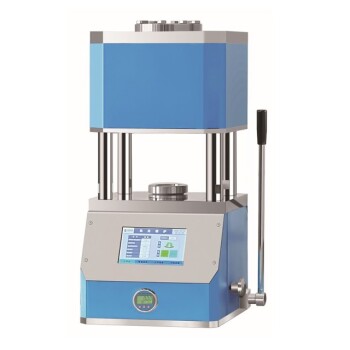
BZY 生坯的制备依赖于实验室液压机和圆柱形模具,将松散的粉末转化为高密度、结构牢固的前驱体。 这些设备施加受控的、均匀的轴向压力(通常高达 120 MPa 或更高),迫使陶瓷颗粒重新排列,克服表面摩擦,并消除空气间隙。这种初始压实对于建立成功的高温烧结(1600°C)所必需的紧密颗粒间接触至关重要。
核心要点:实验室液压机提供必要的高压环境,以实现致密、均匀的生坯结构,从而优化烧结动力学并防止最终 BZY 陶瓷的结构缺陷。
实现最佳的颗粒重排
克服表面摩擦
像掺钇的锆酸钡 (BZY) 这样的陶瓷粉末具有显著的内摩擦力,这会阻止松散的颗粒紧密堆积。液压机提供克服这些力所需的轴向力(通常高达数百 MPa),并使颗粒滑动到更紧凑的排列中。
提高生坯密度
使用高强度圆柱形模具可确保施加的压力得到有效控制并纯粹用于压实。此过程显著提高了生坯密度,提供了作为整个制造过程基础的稳健微观结构。
消除截留的空气和空隙
高压成型对于消除粉末颗粒之间的截留空气至关重要。在生坯阶段去除这些空隙可防止形成可能导致最终烧结部件结构失效或性能不佳的大孔。
为高温烧结制备基体
改善固相反应动力学
BZY 的烧结通常在高温下进行,例如1600°C,在此温度下会发生扩散控制的固相反应。通过液压压制减小颗粒之间的物理距离,您可以为这些反应有效发生创造最佳的动力学条件。
最大限度地减少烧结缺陷
致密且均匀的生坯在炉子的冷却和加热循环中会经历明显较少的收缩和变形。如果没有液压机的初始压实,BZY 陶瓷很可能会出现裂纹或严重的几何翘曲。
创建初始形状和强度
压机和精密模具的组合可创建具有足够机械强度的圆盘形或圆柱形生坯,以便于处理。这种“生坯强度”对于将样品转移到下一阶段(例如等静压或管式炉烧制)至关重要。
理解权衡
密度梯度的风险
尽管非常有效,但实验室压机中的单轴压制有时会导致模具内密度分布不均。粉末与模具壁之间的摩擦可能导致样品顶部比底部更致密,这可能在烧结过程中导致轻微翘曲。
模具材料限制
生坯的质量在很大程度上取决于模具的材料强度。如果模具无法承受高压(在某些应用中高达 350 MPa),它可能会变形或失效,导致样品尺寸不一致并在实验室中存在潜在的安全隐患。
将此应用于您的 BZY 研究
如何选择您的压制策略
- 如果您的主要重点是研究可重复性:使用具有精确压力控制的液压机,以确保每个样品都具有完全相同的初始密度和几何形状。
- 如果您的主要重点是最终密度最大化:将液压机用作预压步骤以建立形状,然后进行冷等静压 (CIP),以确保材料整体密度均匀。
- 如果您的主要重点是防止结构裂纹:确保在压制前将粉末与粘合剂均质化并过筛,以便在轴向载荷下更均匀地重新排列颗粒。
正确执行的液压压制是将原材料 BZY 粉末转化为高性能陶瓷材料的关键第一步。
摘要表:
| 参数 | 规格/要求 | 对 BZY 质量的影响 |
|---|---|---|
| 压实压力 | 通常为 120+ MPa | 克服颗粒摩擦以获得高生坯密度 |
| 烧结目标 | 1600°C | 确保颗粒接触以进行固相反应 |
| 模具设计 | 高强度圆柱形 | 引导轴向力并防止样品变形 |
| 空隙管理 | 消除空气 | 防止结构失效和大内部孔隙 |
| 几何完整性 | 定义的圆盘/圆柱形状 | 减少烧制过程中的收缩和翘曲 |
通过 KINTEK 精密提升您的陶瓷研究
实现完美的生坯密度是高性能 BZY 陶瓷研究的基础。在KINTEK,我们专注于提供严格的实验室标准所需的精密工具。无论您需要手动或自动液压机(压片、热压或等静压)、高强度圆柱形模具,还是用于烧结的先进高温炉(马弗炉、管式炉和真空炉),我们的设备都旨在确保最大的可重复性和结构完整性。
为什么选择 KINTEK?
- 全面的解决方案:从破碎和研磨系统到精确的压片和高温烧制。
- 无与伦比的耐用性:我们的模具和压机经久耐用,可承受先进材料所需的极端压力。
- 专家支持:我们帮助您选择适合您特定固相动力学和材料密度目标的正确配置。
准备好消除结构缺陷并优化您的烧结效果了吗?立即联系我们的技术专家,为您的实验室找到理想的解决方案。
参考文献
- Huijia Hu, Jiawen Jian. Conductivities in Yttrium-Doped Barium Zirconate: A First-Principles Study. DOI: 10.3390/cryst13030401
本文还参考了以下技术资料 Kintek Solution 知识库 .