强制压实的缺陷
当我们想到“压实”时,直觉会认为这是一个简单、线性的动作:从一个方向施加力。我们向下压活塞;我们在虎钳中挤压某物。
这样做可以,但它隐藏了一个根本性的缺陷。
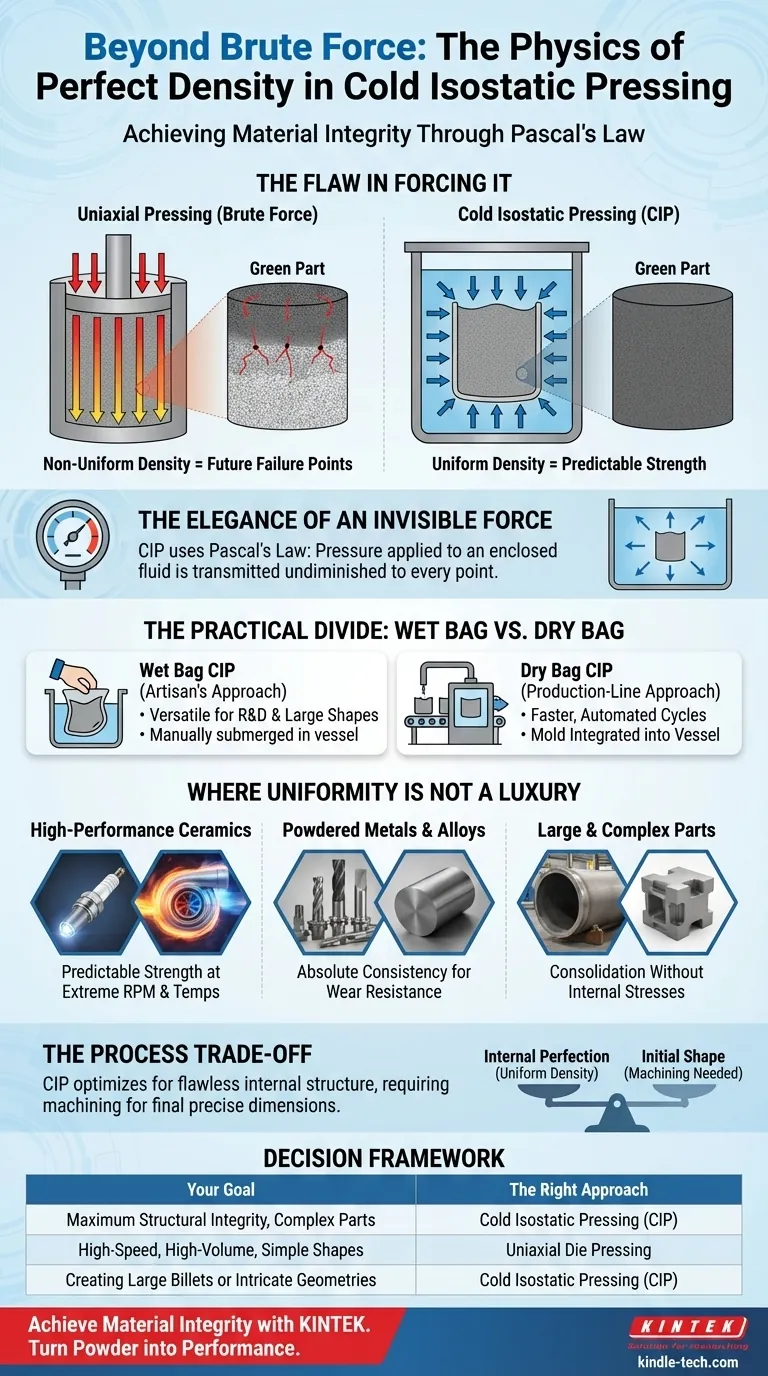
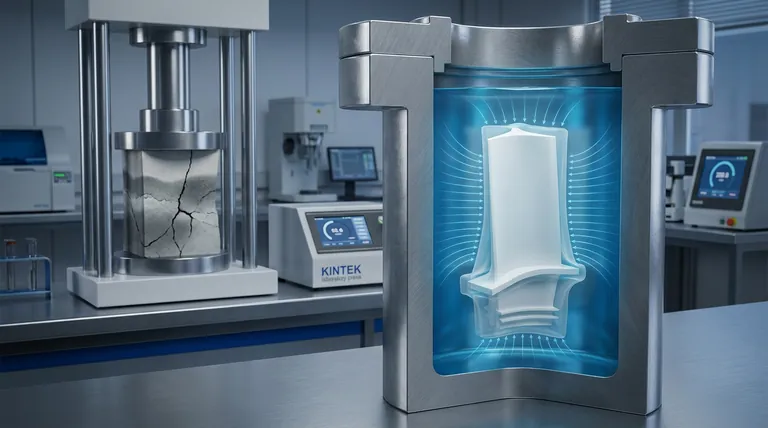
想象一下,试图只用一个活塞将一把细粉末压实成一块致密的实心块。活塞正下方的颗粒被挤压在一起,但容器壁附近的颗粒会受到摩擦。压力无法均匀传递。结果是顶部致密但底部逐渐变弱、固结程度降低的块体。
这是非均匀密度的隐藏风险——未来失效点的内置图谱。对于高性能部件来说,这是不可接受的。
无形力量的优雅
冷等静压(CIP)提供了一种截然不同、近乎哲学性的解决方案。它不依赖于单一方向的蛮力。它从所有方向同时用均匀的压力包围材料。
该过程是核心物理原理的一个绝佳应用:帕斯卡定律。它指出,施加到封闭流体上的压力会无损地传递到流体内的每个点。
在 CIP 中,装有粉末的柔性模具浸入液体中。当液体加压时,无论压力是 30,000 psi 还是 60,000 psi,都会均匀地施加到模具表面的每一个点上。没有模具壁会产生摩擦,也没有压力较弱的“阴影区”。
结果是得到一个具有异常均匀密度的“生坯”部件。
想想火花塞上的白色陶瓷绝缘体,这是 CIP 的经典应用。它必须承受数千伏的电压和极端的温度波动。微小的密度变化可能导致微裂纹,而该裂纹可能导致电气故障。CIP 可确保陶瓷从核心到表面都具有均匀的强度。
实际分类:湿袋与干袋
虽然原理是普遍的,但其应用分为两种主要方法,在多功能性和速度之间产生了经典的权衡。
-
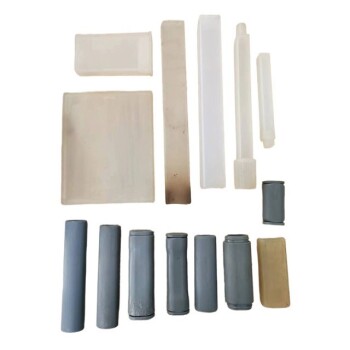
湿袋 CIP:装有粉末的模具被密封并手动浸入压力容器中。这种方法用途极其广泛,非常适合研发、原型制作以及生产各种大型或复杂形状的部件。这是工匠式的方法。
-
干袋 CIP:柔性模具集成到压力容器本身中。装入粉末、加压并以更快速、自动化的循环弹出。这是生产线式的方法,专为速度和产量而设计。
均匀性并非奢侈品
选择使用 CIP 是由材料完整性不容妥协的应用驱动的。它适用于那些隐藏的缺陷不是化妆品瑕疵,而是潜在的灾难性故障的部件。
高性能陶瓷
对于以超过 100,000 RPM 旋转的氮化硅涡轮增压器转子来说,一个低密度点是断裂的根源。CIP 用于制造这些部件,因为均匀密度等于在巨大应力下的可预测强度。
粉末金属与合金
用钨或碳化物粉末制造用于刀具的实心棒材需要绝对的一致性。不均匀性意味着刀具会磨损不均并过早失效。CIP 生产的棒材可以加工成可靠、耐用的刀具。
大型复杂零件
对于大型管材、块材或工业工具,单轴压制通常是不可能的。CIP 是将大量粉末压实成单一、致密形式而不会引入会在最终烧结过程中将其撕裂的内部应力的唯一实用方法。
工艺权衡的心理学
选择制造工艺不仅仅是关于其技术规格;它关乎您要优化什么以及您愿意接受什么风险。
CIP 以牺牲初始形状为代价来优化内部完美性。
CIP 的主要优点是几乎消除了密度梯度。您选择预先投入精力来保证材料的完整性。这可以防止在烧结、加工或更糟的运行过程中出现昂贵且危险的缺陷。
权衡的是尺寸精度。CIP 的生坯部件不像硬模具制造的部件那样具有清晰、精确的尺寸。它是一个精确固结的“毛坯”。最终形状必须通过加工实现,通常在烧结后进行。这是一个有意识的决定:优先考虑无瑕疵的内部结构而不是完美的初始外部形状。
决策框架
| 当您的目标是... | 正确的方法是... |
|---|---|
| 复杂零件的最大结构完整性 | 冷等静压 (CIP) 因其均匀密度是明确的选择。 |
| 高速、大批量生产简单形状 | 单轴模压通常更具成本效益且速度更快。 |
| 制造大型棒材或复杂几何形状 | 冷等静压 (CIP) 在其他方法失败时提供了一条实用的途径。 |
最终,CIP 不仅仅是另一种塑造粉末的方法。它是从粒子开始构建高性能材料的基础技术,确保最终部件的内部强度与其外观一样坚固。
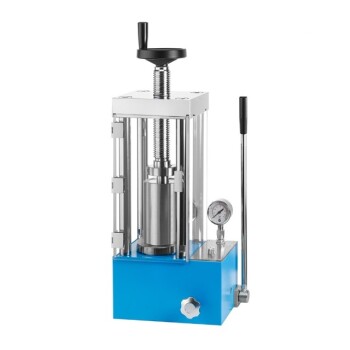
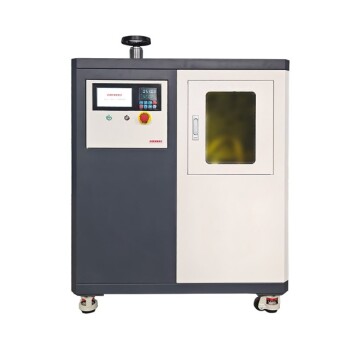
实现这种程度的材料完整性始于能够提供绝对控制和可重复性的设备。在 KINTEK,我们提供专门的实验室设备和耗材,将粉末转化为高性能产品。从先进陶瓷的研发到金属部件的中试生产,我们的解决方案旨在满足冷等静压等工艺的严苛要求。
如果您正在应对材料均匀性是成功的关键的挑战,请联系我们的专家。
图解指南